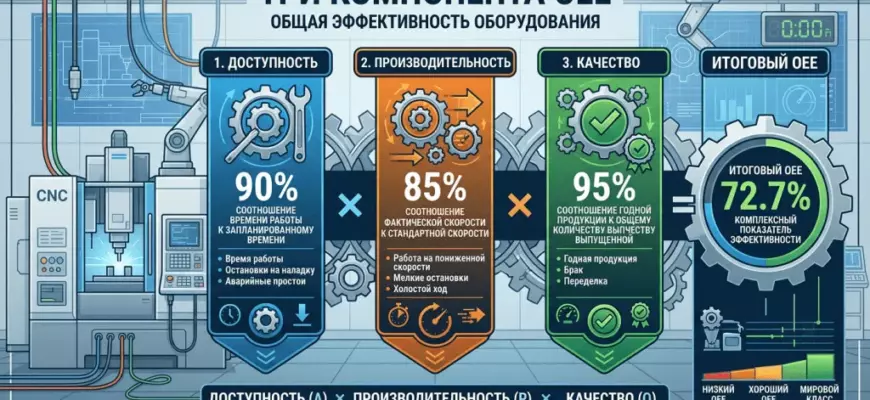
Показатель OEE знаком каждому, кто работает на производстве: он объединяет доступность, производительность и качество в единую цифру, которая показывает, насколько эффективно используется оборудование. Формула проста, но её практическая ценность проявляется лишь тогда, когда данные поступают в расчёт автоматически, без ручных журналов и субъективных оценок операторов. Ручной сбор информации неизбежно теряет микропростои, занижает потери скорости и завышает качество за счёт учёта возвращённых на доработку деталей. Автоматический расчёт OEE по ссылке https://isu-it.ru/programmnye-produkty/oee/ решает эту проблему на уровне источника данных, превращая разрозненные сигналы станков в честную картину потерь, на которую можно опираться при принятии решений.
- Почему ручной расчёт OEE искажает реальность
- Архитектура автоматического расчёта: от сигнала к показателю
- Способы подключения и их применимость
- Что даёт автоматический расчёт для управления производством
- Типичные ошибки, которые устраняет автоматика
- Практические шаги по внедрению автоматического расчёта
- Интерпретация результатов и работа с потерями
- Ограничения автоматического расчёта и способы их обойти
- Баланс между точностью и практичностью
Почему ручной расчёт OEE искажает реальность
Практика показывает, что при ручном сборе данных регистрируется лишь 60–70 процентов фактических простоев, а микропростои длительностью менее пяти минут практически полностью выпадают из учёта . Оператор, заполняющий бумажный журнал в конце смены, восстанавливает события по памяти под давлением времени. Девяностасекундная заминка, случившаяся четыре часа назад, превращается в «пару минут» или вовсе растворяется в следующей записи. В результате система учёта фиксирует лишь крупные поломки и плановые остановки, тогда как ежедневные потери, складывающиеся из десятков мелких событий, остаются невидимыми.
Ещё одна распространённая ошибка связана с эталонным временем цикла. Если в качестве норматива используется не паспортная скорость оборудования, а некое усреднённое значение, производительность искусственно завышается. Линия, работающая на 85 процентах от номинала всю смену, может демонстрировать нулевые простои и стопроцентную производительность в отчёте, тогда как фактический выпуск оказывается на 15 процентов ниже теоретически возможного . Аналогичным образом учёт деталей, прошедших доработку, в качестве годных завышает показатель качества и скрывает проблемы, требующие внимания технологов.
Совокупный эффект этих искажений приводит к тому, что ручной OEE часто оказывается завышенным на 10–25 процентных пунктов. Отчёт может показывать 78 процентов, тогда как реальная эффективность оборудования находится ближе к 60 . Решения, принятые на основе такого показателя, направляют ресурсы не туда, где скрываются настоящие потери, а инвестиции в улучшения не приносят ожидаемого результата.
Архитектура автоматического расчёта: от сигнала к показателю
Автоматический расчёт OEE строится на трёх источниках данных, каждый из которых соответствует одному из множителей формулы. Доступность требует информации о состоянии оборудования во времени: когда станок работал, когда был остановлен и по какой причине. Производительность нуждается в подсчёте выпущенных единиц и сопоставлении с эталонным временем цикла для каждого типа продукции. Качество опирается на данные о годных и забракованных изделиях, причём принципиально важно учитывать только детали, прошедшие с первого раза, без возврата на доработку.
Современные системы автоматического расчёта подключаются напрямую к контроллерам оборудования, SCADA-системам или промышленным шлюзам. Такой подход обеспечивает точность на уровне 95–100 процентов, поскольку данные считываются непосредственно из источника, без промежуточного звена в виде человеческой памяти . Для оборудования, не имеющего цифрового интерфейса, применяются неинвазивные решения: датчики тока или вибрации фиксируют работу станка по электрическим характеристикам, определяя моменты пуска, остановки и даже примерный темп выпуска. Точность таких систем достигает 92–98 процентов, а установка занимает от суток до двух, не требуя вмешательства в конструкцию оборудования .
Ключевое преимущество автоматизации заключается в фиксации каждого события с временной меткой. Система регистрирует не только начало и конец простоя, но и его продолжительность с точностью до секунды, а также привязку к конкретному узлу или причине, если оператор классифицировал событие. Это позволяет впоследствии рассчитывать не только OEE, но и показатели надёжности, такие как среднее время между отказами и среднее время восстановления, которые при ручном учёте остаются недоступными .
Способы подключения и их применимость
Выбор метода сбора данных зависит от парка оборудования и готовности производства к цифровизации. Прямое подключение через OPC UA, Modbus или MQTT даёт наиболее чистые и богатые данные, включая коды ошибок, номера программ и значения счётчиков. Однако этот путь доступен только для современных станков с открытыми интерфейсами. Для смешанного парка, где рядом работают новые обрабатывающие центры и оборудование возрастом в несколько десятилетий, оптимальным решением становятся датчики тока, не требующие интеграции с контроллерами и работающие с любым оборудованием, подключённым к электросети .
Промежуточное положение занимают системы, считывающие данные с существующих контроллеров без изменения их программы. Многие «закрытые» на первый взгляд станки имеют свободные теги или диагностические порты, позволяющие извлекать информацию о состоянии и счётчиках без дополнительного оборудования. Такой подход требует предварительного аудита, но в случае успеха даёт данные высокого качества при минимальных затратах.
- Прямое подключение к ПЛК или SCADA — максимальная точность и богатство контекста, но только для автоматизированных линий.
- IoT-датчики тока или вибрации — универсальность и быстрое развёртывание, точность 92–98 процентов, подходит для старого оборудования.
- Гибридная схема — датчики фиксируют события, оператор дополняет их причиной, что сочетает объективность автоматики с экспертизой персонала.
Что даёт автоматический расчёт для управления производством
Автоматизированный OEE перестаёт быть отчётным показателем, который готовят раз в месяц для презентации руководству, и становится оперативным инструментом. Данные обновляются в реальном времени, и мастер смены видит, какая линия теряет эффективность прямо сейчас, а не узнаёт об этом постфактум. Появляется возможность реагировать на отклонения в момент их возникновения, а не анализировать упущенные возможности задним числом.
Структура потерь, которую даёт автоматический расчёт, позволяет разделить усилия по улучшению. Если доминируют потери доступности, связанные с поломками, приоритет получает программа профилактического обслуживания и управление запчастями. Если основная проблема кроется в производительности из-за мелких остановок и снижения скорости, на первый план выходят инструменты бережливого производства, переналадка и оптимизация рабочих мест. Когда же качество страдает из-за доработок и брака, фокус смещается к стабильности процессов и входному контролю . Без автоматической фиксации этих потерь с временными метками и категориями различить их практически невозможно.
Ещё одно следствие автоматизации — сопоставимость данных между сменами, линиями и площадками. Когда расчёт ведётся по единым правилам, заложенным в систему, исчезает разночтение в определении плановых остановок, переналадок и момента, с которого деталь считается годной. Два завода одной компании, использующие одинаковые алгоритмы, получают цифры, которые можно сравнивать и на основе этого сравнения распространять лучшие практики.
Типичные ошибки, которые устраняет автоматика
Одна из самых коварных проблем ручного учёта — смешение плановых и внеплановых остановок. Переналадка, которую многие производства относят к плановым простоям и исключают из расчёта доступности, на самом деле является потерей с точки зрения OEE. Автоматическая система фиксирует её как событие с временной меткой и относит к соответствующей категории, не позволяя ей исчезнуть из поля зрения. Аналогично решается вопрос с микропростоями: датчик фиксирует остановку длительностью в сорок секунд, и она попадает в расчёт, тогда как оператор при всем желании не смог бы зарегистрировать её вручную.
Проблема учёта возвращённых деталей решается на уровне интеграции с системой качества или через настройку счётчиков. Система автоматически разделяет годные изделия, прошедшие с первого раза, и те, что потребовали доработки. Показатель качества становится честным индикатором стабильности процесса, а не отражением способности персонала исправлять ошибки.
Практические шаги по внедрению автоматического расчёта
Начинать имеет смысл с аудита существующей системы учёта. Необходимо понять, какие данные уже доступны, где они хранятся и насколько им можно доверять. Часто выясняется, что часть оборудования уже передаёт сигналы в цеховую сеть, но они не используются для расчёта OEE. В таком случае первый шаг не требует закупки нового оборудования, а сводится к настройке сбора и визуализации уже имеющейся информации.
Следующий этап — определение эталонных значений. Для каждого типа продукции и каждого станка устанавливается паспортное время цикла, которое будет использоваться в расчёте производительности. Эти значения фиксируются в системе и защищаются от несанкционированного изменения, чтобы исключить соблазн «подкрутить» норматив ради красивой отчётности. Параллельно определяются категории простоев: плановые, внеплановые, переналадка, ожидание материала, микропростои. Чем детальнее классификация, тем полезнее анализ, но на старте достаточно нескольких базовых категорий.
Пилотный проект на одной линии или группе оборудования позволяет отработать методику и оценить эффект до масштабирования на весь парк. Важно с самого начала вовлечь операторов: их роль меняется от ведения журналов к подтверждению причин остановок, которые система зафиксировала автоматически. Такой подход снижает сопротивление и повышает точность классификации, поскольку человек занимается тем, что действительно требует его внимания, а не механическим протоколированием.
- Провести аудит доступных источников данных по каждой единице оборудования.
- Зафиксировать эталонные значения времени цикла для всех видов продукции.
- Определить единую классификацию причин простоев и категорий потерь.
- Запустить пилот на одной линии с участием операторов в классификации событий.
- Сравнить автоматический OEE с прежними оценками и проанализировать расхождения.
- Масштабировать решение на остальные участки после отработки методики.
Интерпретация результатов и работа с потерями
Автоматический расчёт даёт цифру, но ценность заключается в расшифровке этой цифры. Система должна не только показывать итоговый OEE, но и раскрывать структуру потерь: сколько времени ушло на незапланированные простои, какова доля потерь скорости и каков объём забракованной продукции. Визуализация в виде диаграмм Парето и трендов помогает быстро выявить доминирующую категорию потерь и сосредоточить усилия там, где отдача будет максимальной.
Ориентир в 85 процентов считается мировым уровнем, но он достигается при доступности около 90 процентов, производительности 95 процентов и качестве 99,9 процента . Для многих производств реалистичной целью является не погоня за этим эталоном, а последовательное улучшение собственной базы. Автоматический расчёт делает improvements измеримыми: каждое мероприятие отражается на конкретном компоненте OEE, и можно объективно оценить, стоило ли оно затраченных ресурсов.
Со временем накапливается история, позволяющая выявлять сезонные закономерности, оценивать эффективность разных смен и принимать обоснованные решения о модернизации или замене оборудования.
Ограничения автоматического расчёта и способы их обойти
Автоматизация не устраняет всех проблем, связанных с OEE. Система точно фиксирует события, но причина остановки часто остаётся неизвестной, если оператор не классифицировал её. Практика показывает, что категория «прочее» начинает расти, если персонал не мотивирован заполнять причины или если интерфейс системы неудобен. Решение заключается в упрощении процедуры классификации: несколько крупных кнопок на сенсорном экране, автоматические подсказки на основе предыдущих событий и минимальное количество действий для подтверждения причины.
Ещё одно ограничение связано с оборудованием, которое физически не может передавать данные даже через датчики, например с ручными операциями или вспомогательными участками. Для таких зон OEE либо не рассчитывается, либо дополняется другими показателями. Автоматический расчёт фокусируется на тех активах, где потери поддаются измерению и управлению, а не на попытке охватить всё производство единой метрикой.
Наконец, важно помнить, что OEE измеряет эффективность использования запланированного времени и не учитывает спрос. Линия может демонстрировать высокий OEE, производя продукцию, которая не находит сбыта. Автоматический расчёт следует рассматривать в связке с показателями выполнения заказов и оборачиваемости запасов, чтобы эффективность оборудования служила интересам бизнеса, а не превращалась в самоцель.
Баланс между точностью и практичностью
Стремление к абсолютной точности может привести к избыточной сложности системы. Для большинства производств достаточно фиксировать состояние оборудования с интервалом в несколько секунд и классифицировать остановки по пяти-семи категориям. Более детальная настройка имеет смысл только там, где она ведёт к конкретным управленческим решениям. Автоматический расчёт OEE ценен не количеством собираемых параметров, а способностью превращать эти параметры в действия, которые делают производство чуть эффективнее каждый день.